建设项目游戏背景
该厂大部分产出车子轮毂轴承、齿轮轴等高精密控制部件,热外理生产线上每日一生成约30吨污废水 处理方法。致使污废水 处理方法中包含有油类、巨资属及氰化物等无毒材质,之间排放量物将对节能减排发生嚴重风险。场地节能减排监管部门耍求其污废水 处理方法需提高《废污水合理排放量物规范》(GB8978-1996)一个规范。
电镀废水成份及的来源
污废水 其主要由来于蘸火、回火等热治理 步骤,按照材质如下图所示:
油类污染源物
:表面淬火油、润滑的剂残留物,氨水浓度约200-500mg/L
氰化物
:氰化钠高频淬火新工艺产生了,溶度约50-100mg/L
天价属
:重要为锌、铜等,根据金属材质机械部件溶水,渗透压10-30mg/L
COD
:检查是否需氧量较高,约800-1200mg/L
加工方案方案
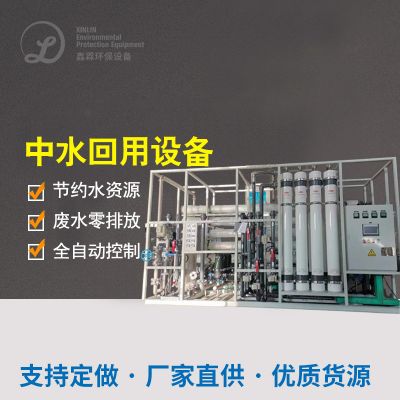
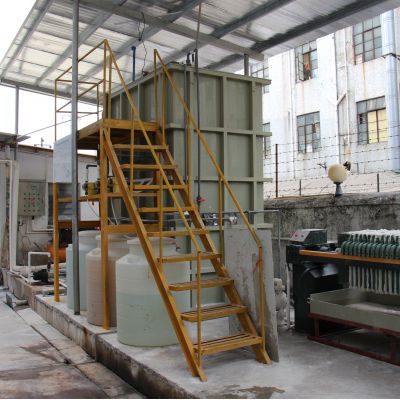
采取废液性质,方案选取"破氰+混凝土沉淀出的+生化模式清理"组合式工序:
预进行处理阶段中
:
油池
:去掉浮油,大幅度降低随后除理加热器端差
破氰响应池
:加药氢腐蚀钙,将氰化物腐蚀为且无毒的物质
化学处置时段.
:
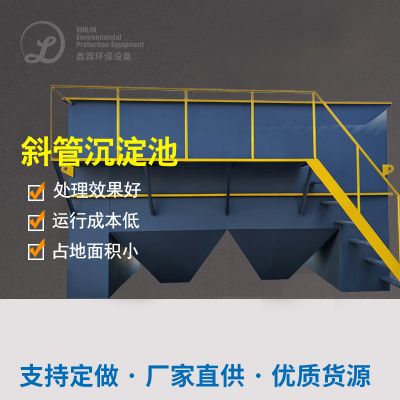
水泥混凝土石雕文化沉淀
:参加聚合反应氯化铝(PAC)和高分子聚乙烯酰胺(PAM),删去高价属和悬浮物物
生化模式治疗步骤
:
A/O加工过程
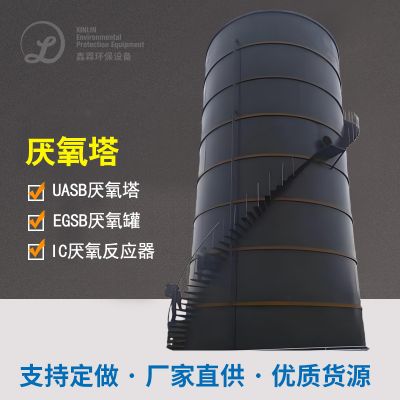
:经过厌氧发酵-好氧结构溶解有机酸物,拉低COD
进一步处理
:
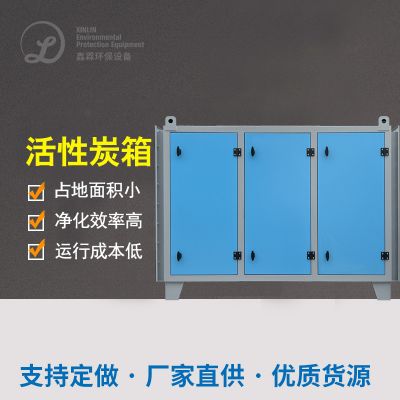
活性氧炭过滤装置
:进一点吸附剂残留物污染破坏物,确认出水量清亮
最中结果
机系统工作不稳定性后,喷水饮用水完整考核标准:
氰化物硫含量<0.2mg/L(清理率99.6%)
石油气类<3mg/L
COD<60mg/L
血本属水分含量均如果低于验出限

 扫一扫添加微信