楼盘图片背景
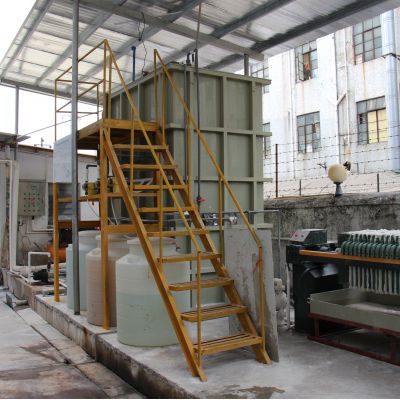
冀中省市全家专注制造曲古霉素的医药集团厂,原始废污水工作建筑设施建于2011年,工作工作能力200吨/日。近年来生产量变大和排卸原则增强,原始装置已尚未考虑的要求(COD需从120mg/L降到80mg/L)。去年 各个企业创业700万元做出技術更新改造,新增的最高级空气氧化第一单元并对生化模式装置做出优化提升。
废气组成成分与来历
该厂生活污水具备着低于优缺点:
减阻剂值废液:存在腐熟液抽滤后的上清液,COD约25000-40000mg/L
中酸度污废水 :仪器擦洗水等,COD约5000-8000mg/L
低溶液浓度污水:循环往复待冷却循环水室外排水等,COD<1000mg/L
废水里面还含大约有200-300mg/L的硫酸钠盐和很大量的残存溶媒。
除理工艺技术的流程
更新后的治理 系統主要采用"进行分类提取+分质治理 "方法:
高氨水浓度废污水正确处理线
:
多效减压蒸馏精提:三效多效减压蒸馏器将化工废水体积大概减低70%,冷凝剂液加入事件调查工作
崔化湿式阳极氧化:想法温度因素220℃,水压4.0MPa,COD洗去率85%及以上
与积淀:我们要除氧化物后形成的有机无机化合物
中低质量浓度废水治理治理线
:
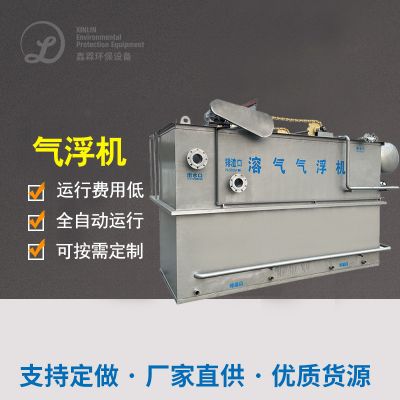
水泥混凝土气浮:我们要除悬停物和有些COD
EGSB厌氧发酵作用器:面积工况8kgCOD/(m³·d),COD删去率65%
MBR膜生物学发反应器:膜通量15L/(m²·h),废水龄25天
相混层次加工
:
嗅氧催化氧化反应氧化反应:嗅氧污泥脱水量80g/m³,催化氧化反应剂为负债型MnO
怪物活力炭滤池:进一部得到保障溢水水环境
最终能够补救功效
设计加剧后正常运作数据表格显示:
结合满水后COD稳定的在70mg/L前后,到的设计原则的
盐酸盐质量浓度从水进的280mg/L高于50mg/L以下的
抗菌素活力杂质出掉率>99.9%
析出性生产物尾气排缩量上涨减轻85%以上内容
改建后工作人工成本为33元/吨水,但使用回收公司多效蒸发溶缩液中的有商业价值产品,常年可产生了约15万元经济增长收益。
曲古霉素焦化废水治疗技木非常与选取
利用对就能够达到2个例子的具体分析,就能够汇总了出曲古霉素废水治疗方法治疗的多少个关键性高技术点:
预除理技巧使用
:
对高含量焦化废水,挥发沉淀但是有效提高未果治理功率
微电解抛光和Fenton被氧化合适加快废水处理工艺可血生化性
分级获得、分质外理能取得增加体统整体布局率
生物化补救推广
:
厌氧发酵鑫霖环保宜挑选耐毒副作用强大的EGSB或IC化学管式反应器
好氧分阶段用长飞灰龄规划有益于难挥发生产物拆分
MBR新技术可提高出液漂浮物达到标准并丰度唯一性菌株
厚度治疗有需要性
:
专业脱色技术应用对残存四环素的出掉的效果特殊
活力炭吸作最中担保生产技术稳定可靠性好
结合新工艺比形式化技巧更能怎样水质监测价格波动
在实际的情况水利工程采用了中,需据电镀废水实际的基本特征、清理面积、投资者利润预算和加载利润等原则,决定最非常比较适合的新工艺流程步骤结构。通常情况下来,大一些的制药厂厂家非常比较适合采用了装修实例一的全流程步骤清理工学院艺流程步骤,而大中小型厂家可关联性装修实例二的分质清理思维,以动平衡机清理视觉效果与实惠性。
由于环保标准追求的逐渐延长和技术性的保持提高 ,曲古霉素电镀废水操作新工艺将奔向更高一些效、更节电、更成本化的趋势转型,为生物制药这个行业的绿可保持转型提供数据力量支持。

 扫一扫添加微信