
189-2923-7076
189-2923-7076
**一、硫化废气概述**
硫化是橡胶制品生产中的核心工艺,通过高温(通常160-180℃)和压力使橡胶分子交联,赋予产品弹性、耐磨性等性能。此过程中,橡胶及助剂(如硫磺、促进剂)受热分解,释放出复杂废气,具有 成分复杂、浓度波动大、含恶臭物质 等特点。若未经处理直接排放,会对环境和人体健康造成严重危害。
**二、硫化废气来源**
1. 化学反应释放
• 硫磺、过氧化物等硫化剂在高温下分解,生成硫化氢(H₂S)、二氧化硫(SO₂)等含硫气体。
2. 助剂挥发
• 促进剂(如TMTD)、防老剂等添加剂在高温下挥发,释放苯胺、甲苯、乙苯等VOCs。
3. 开模瞬间排放
• 硫化罐或模具开启时,内部高温废气(含蒸汽、未反应气体)集中释放,形成高浓度污染。
---
**三、硫化废气主要成分及危害**
| 类别 | 典型物质 | 危害 |
|------------------|----------------------------------|-----------------------------------------|
| 含硫化合物 | 硫化氢(H₂S)、二硫化碳(CS₂) | 恶臭、腐蚀设备、引发呼吸道炎症 |
| VOCs | 苯、甲苯、苯乙烯、环己烷 | 致癌、光化学污染、神经毒性 |
| 多环芳烃 | 苯并[a]芘、萘 | 强致癌性、致突变性 |
| 颗粒物 | 炭黑粉尘、橡胶微粒(0.1-50 μm) | PM2.5污染、肺部纤维化 |
| 其他 | 醛类、酮类、胺类 | 刺激性气味、皮肤过敏 |
**四、硫化废气处理典型案例**
**案例1:山东某大型轮胎厂(年产300万条全钢子午胎)**
• 背景:需满足《橡胶制品工业污染物排放准》(DB37/2803.2-2019)VOCs≤50 mg/m³。
1. 预处理:
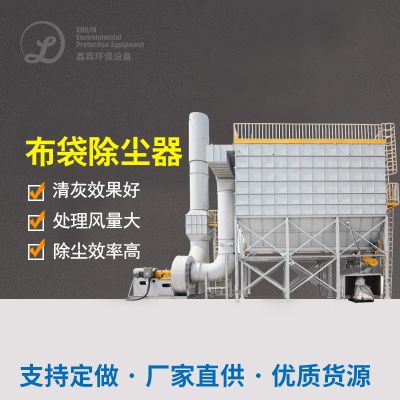
◦ 混炼废气经 脉冲布袋除尘器(效率≥99%)去除粉尘;
2. 吸附浓缩:
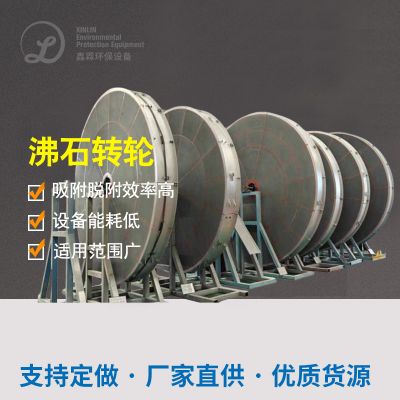
◦ 合并废气经 沸石转轮 浓缩10-15倍,洁净空气直接排放。
3. 催化燃烧:
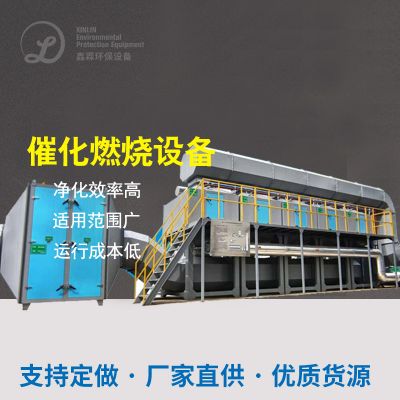
◦ 浓缩废气进入 RCO装置(250-350℃),分解为CO₂和H₂O,热能回用。
**案例2:广东某橡胶密封件厂(低浓度恶臭治理)**
• 背景:废气含甲基硫醇、甲硫醚,臭气浓度达800无量纲,居民投诉严重。
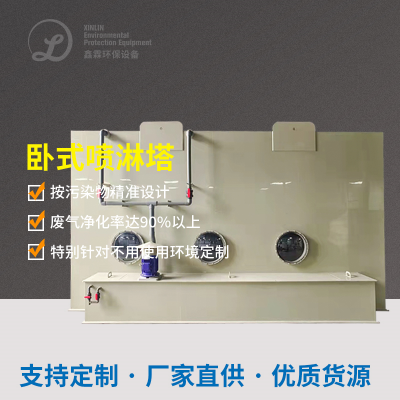
1. 碱洗喷淋:NaOH溶液吸收酸性气体,降温至40℃以下。
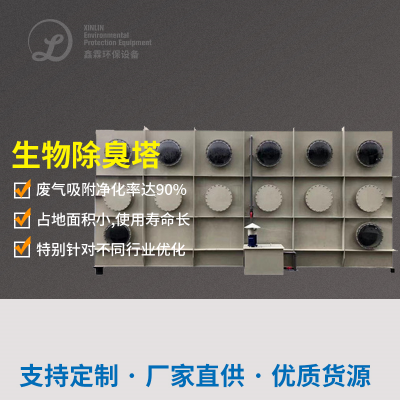
2. 生物滴滤:微生物降解硫醇、硫醚(停留时间30秒,去除率≥90%)。
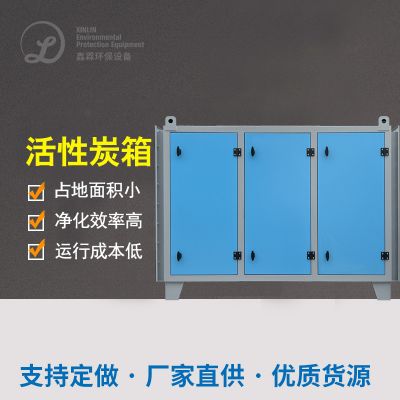
3. 活性炭吸附:蜂窝炭吸附残留VOCs,定期蒸汽再生。
• 成效:
**案例3:河北某再生橡胶厂(高粉尘、焦油废气处理)**
• 背景:废旧轮胎再生工艺产生焦油雾、PAHs等复杂污染物。
1. 旋风除尘:去除大颗粒粉尘(效率≥80%)。
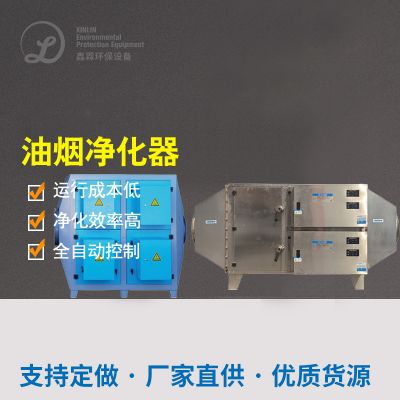
2. 静电除油:高压电场捕集焦油雾(效率≥95%)。
3. 等离子体+活性炭:
◦ 低温等离子体分解CS₂、PAHs;
---
**五、处理工艺对比与趋势**
| 工艺 | 适用场景 | 优势 | 局限性 |
|-----------------------|-------------------------------|-----------------------------------|-----------------------------------|
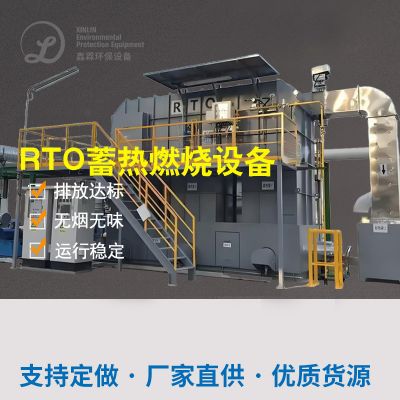
| 沸石转轮+RCO/RTO | 高风量、低浓度VOCs(如轮胎厂) | 热能回用、处理效率≥95% | 初期投资≥200万元,维护复杂 |
| 生物滤池+活性炭 | 低浓度恶臭废气(如密封件厂) | 运行成本低、无二次污染 | 微生物活性受温湿度影响 |
| 等离子体+静电除油| 含焦油、PAHs的复杂废气 | 可处理难降解有机物 | 能耗较高,需配套预处理 |
未来趋势:
• 智能化监控:IoT系统实时监测废气浓度,动态调节喷淋液pH值(如案例1的在线监测设备)。
---
总结
橡胶厂硫化废气治理需根据 废气特性(浓度、成分) 和 企业规模 选择组合工艺:
• 大型轮胎厂:优先采用“吸附浓缩+高温焚烧”实现高效净化与能源回用;
 扫一扫添加微信