食品饮料厂废气怎么处理方法|玮霖环保食品饮料厂废气处理案例
饮料水厂排放物除理真实案例
案例分享一:较大型碳酸刺激饮品生育公司的废气加工处理的项目
投资项目蓝本
某超大碳酸茶饮料的生物品牌,物品热销于湖北省,一年种植能达数十万十万吨。品牌处于县城地区老城区的调味品饮料工业化的产业开发区内,现在较近县城地区化的进程加快推进,民众区迅速向产业开发区挨近。其的种植流程中行成的可挥发尾气治理对较近区域行成没事定直接影响,引起民众了解。一并,本地环境政府部门采取调味品饮料加工厂工厂可挥发尾气治理展开排放口中的挥发物性可挥发物(VOCs)、有味道气休与呈酸性气休等污染破坏物,颁布了了比较严要求的展开排放口标。为着顺势而为环境新政策,保障品牌顺畅样子与可继续未来发展,该品牌决定性投资回报大量的资金量对可挥发尾气治理治疗设计展开多方面升级成处理。
新项目尾气成分因素
- 二氧化碳充气工序:在碳酸饮料生产中,需要向饮料中充入大量二氧化碳气体。在二氧化碳储存和输送过程中,可能会有少量二氧化碳泄漏,虽然二氧化碳本身无毒,但高浓度的二氧化碳会对环境造成温室效应影响。此外,二氧化碳制备过程中,若采用煅烧石灰石等方法,会产生少量粉尘以及二氧化硫(SO₂)等酸性气体。
- 饮料调配与罐装工序:调配过程中使用的香精、香料等添加剂,部分具有挥发性,会产生少量 VOCs,如醇类、酯类等有机化合物,这些物质会形成特殊气味。罐装设备在运行时,密封不严可能导致少量饮料挥发,产生异味气体。
- 污水处理站:饮料厂生产过程会产生大量废水,在污水处理站中,厌氧池、曝气池等环节会产生氨气(NH₃)、硫化氢(H₂S)等恶臭气体。氨气具有刺激性气味,对人体呼吸道有刺激作用;硫化氢不仅气味恶臭,且具有毒性,低浓度即可对人体造成危害。
加工处理施工工艺操作流程
- 废气收集:在二氧化碳充气设备、饮料调配罐、罐装生产线以及污水处理站等废气产生源处,分别安装定制化的集气罩和通风管道。对于二氧化碳充气区域,采用密封性能良好的集气装置,确保二氧化碳泄漏量控制在最低限度;针对污水处理站的大面积废气逸散问题,设置半封闭式收集大棚,并配备高效抽风系统,整体废气收集率达到 98% 以上。
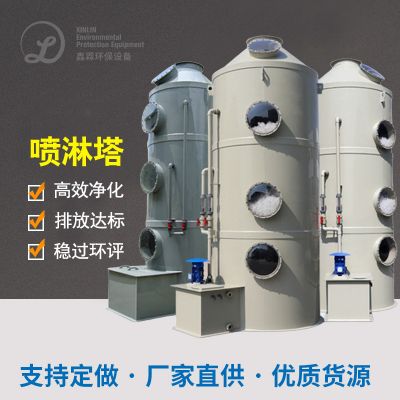
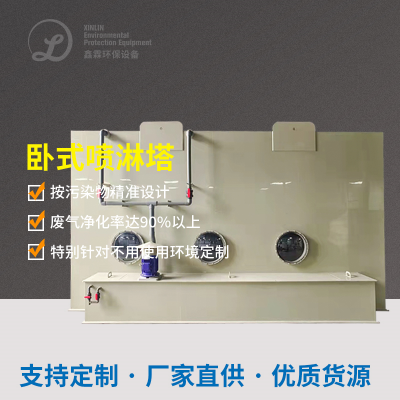
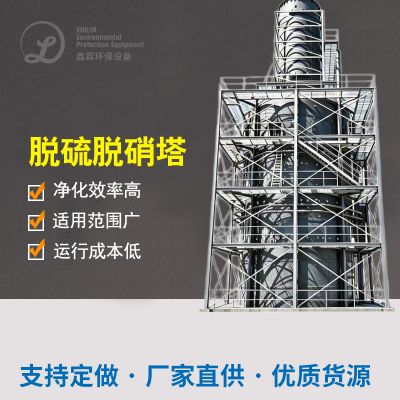
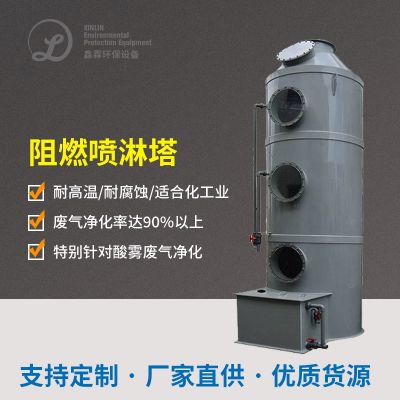
- 预处理阶段:废气首先进入旋风除尘器,利用离心力去除废气中的粉尘颗粒,降低后续处理设备的堵塞风险。随后,废气进入喷淋塔,塔内喷淋碱性溶液(如氢氧化钠溶液),用于中和废气中的二氧化硫等酸性气体,同时对废气进行降温、除尘,为后续处理创造适宜条件。
- 异味气体处理:经过预处理的废气进入生物除臭装置。生物除臭装置内填充有特殊的微生物载体,上面附着着能够分解氨气、硫化氢等恶臭气体以及部分 VOCs 的微生物菌群。废气通过微生物载体时,污染物被微生物吸附、吸收并分解为二氧化碳、水和无机盐等无害物质。通过定期喷淋营养液,维持微生物活性,保证生物除臭装置高效运行。
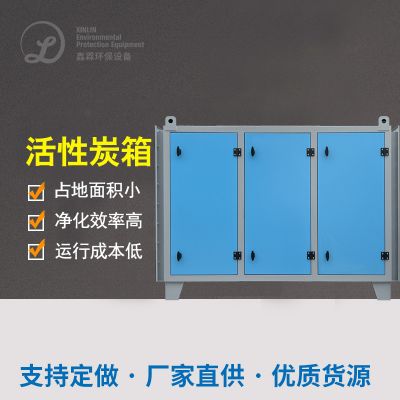
- 深度净化与排放:为确保废气达标排放,经过生物除臭处理的废气再进入活性炭吸附装置。活性炭具有发达的孔隙结构和巨大的比表面积,能够吸附残留的少量异味物质和难降解的 VOCs,进一步提升废气净化效果。最后,经烟囱达标排放。
终极效用
- 污染物排放达标:处理后的废气中,二氧化硫排放浓度低于 35mg/m³,氨气排放浓度低于 1mg/m³,硫化氢排放浓度低于 0.06mg/m³,VOCs 排放浓度低于 30mg/m³,各项污染物指标均远低于当地严格的排放标准,实现了稳定达标排放。
- 异味消除显著:周边居民对异味的投诉量从每月 10 余次降至几乎为零,有效改善了周边空气质量和居民生活环境,企业社会形象得到显著提升。
- 系统运行稳定:新的废气处理系统经过长期运行监测,设备故障率低。自动化控制系统能够实时监测废气浓度、温度、压力等参数,并根据实际情况自动调整处理工艺,确保系统稳定运行,不影响饮料厂正常生产,保障了企业经济效益与环保效益的双赢。
例二:水果汁茶饮制造公司废气排放清理产品
工程项目历史背景
哪家专心致志于奶茶甜品产生的商家公司,服务以鲜新果实为配料,采用了最先进的产生方法。商家公司座落果实种植区附近小区的家庭型化产业园区区规划内,跟着是时间对环境保护型重要性程度上的加快,各类自己加大产生占比的需求分析,原来的的比较简单排放物治疗油烟净化器已无非具备逐渐严苛的环境保护型特殊要求。为担保商家公司持续不断生意与的发展,商家公司绝对对排放物治疗油烟净化器使用强制升级进行改造。
工程项目有机废气物主要种类
- 水果清洗与破碎工序:在水果清洗过程中,水果表面的微生物、杂质等会随着水流进入废水,部分微生物在分解过程中会产生少量异味气体,如硫化氢、甲硫醇等。水果破碎时,水果中的挥发性成分会释放出来,形成以醇类、酯类、醛类等为主的有机废气,这些物质赋予水果独特的香气,但排放到环境中会形成异味。
- 果汁浓缩与调配工序:果汁浓缩过程中,水分蒸发的同时,会携带部分挥发性有机化合物进入废气。调配过程中使用的食品添加剂、香精等,也会挥发产生少量 VOCs。此外,浓缩设备在运行时,若密封不佳,会导致果汁蒸汽泄漏,增加废气中的异味成分。
- 污水处理站:与碳酸饮料厂类似,果汁饮料厂的污水处理站在废水处理过程中,厌氧发酵和曝气环节会产生氨气、硫化氢等恶臭气体,这些气体对周边环境影响较大。
进行处理技艺步骤流程
- 废气收集:在水果清洗设备、破碎装置、果汁浓缩罐、调配罐以及污水处理站等废气产生源上方,安装局部集气罩,并通过通风管道将废气收集至主管道。针对水果清洗区域湿度大的特点,采用耐腐蚀的集气罩和管道材料;对于污水处理站,根据不同处理单元废气产生特性,合理设置集气点,确保废气收集率达到 95% 以上。
- 预处理阶段:废气先经过气液分离器,去除废气中的水分和夹带的果汁液滴,防止其对后续处理设备造成腐蚀和堵塞。随后,废气进入水洗塔,通过喷淋循环水,去除部分水溶性污染物和异味物质,同时对废气进行降温。
- 异味气体处理:经过预处理的废气进入化学洗涤塔,塔内喷淋酸性溶液(如稀硫酸),用于去除废气中的氨气等碱性恶臭气体。同时,喷淋强氧化剂(如次氯酸钠溶液),可氧化分解硫化氢、甲硫醇等挥发性硫化物以及部分有机废气。化学洗涤过程能有效去除废气中的大部分异味物质和污染物。
- 深度净化与排放:洗涤后的废气进入活性炭吸附塔,活性炭吸附残留的少量异味物质和未被完全分解的 VOCs,实现废气的深度净化。最后,经烟囱达标排放。
之后体验
- 达标排放:处理后的废气中,氨气排放浓度低于 5mg/m³,硫化氢排放浓度低于 0.3mg/m³,VOCs 排放浓度低于 50mg/m³,各项污染物指标均符合当地环保标准,企业顺利通过环保验收,避免了环保处罚。
- 成本效益平衡:相较于一些高端复杂且昂贵的废气处理技术,本项目采用的气液分离 - 水洗 - 化学洗涤 - 活性炭吸附组合工艺,设备投资相对适中,运行成本较低。在满足环保要求的同时,保障了企业的盈利能力,为企业在环保投入与经济效益之间找到了较好的平衡点。
- 车间环境改善:工厂内部异味明显减轻,改善了工人的工作环境,降低了职业病发生的风险,提高了工人的工作积极性和生产效率,对企业的长期稳定发展起到了积极促进作用。

 扫一扫添加微信